Deze doodlopende weg is precies het probleem dat one-stop-manufacturing beweert op te lossen voor de PPGI/PPGL-kwaliteitscontrole. De bewering kan worden getoetst met documenten in plaats van met slogans: als één producent de controle heeft over het verzinken, verven, snijden en exporteren van substraten, dan zou elk kwaliteitsrecord voor een bepaalde rol in één bestand moeten zitten. In dit artikel wordt uitgelegd wat one-stop-productie betekent in de praktijk van gecoat staal, welke controlepunten intern worden verplaatst, welke specificaties in elke fase aan de vraag voldoen en hoe u een leverancier kunt auditen vóór de eerste storting. De hier genoemde bereiken volgen gemeenschappelijke internationale normen zoals EN 10169 en ASTM A755.
One-stop-productie betekent dat één verantwoordelijke producent elke verwerkingsfase controleert die de kwaliteit van de spoel bepaalt, van kale strip tot verpakte exporteenheid.
Het model vereist niet één gigantisch gebouw; er is één eigenaar van de keten nodig. Zhejiang Aoguan Thin Steel Technology Co., Ltd., opgericht in Jiaxing in 2008, exploiteert een galvaniseerlijn, een galvalume-lijn, tweekleurencoatinglijnen en een slit- en coatinglijn in Zhejiang, met zusterfabrieken in Anhui (ongeveer 150.000 ton kleurgecoate spoel per jaar) en Jiangsu die de PPGI-capaciteit onder dezelfde groep uitbreidt. Wanneer het bedrijf dat de strip galvaniseert, deze ook schildert en verpakt, reizen de kwaliteitsgegevens met de spoel mee in plaats van dat ze opnieuw worden opgebouwd op basis van conflicterende certificaten.
Integratie is het belangrijkst op de vijf punten waar gebreken zich traditioneel tussen twee leveranciers verbergen. Verplaats ze alle vijf onder één dak en de klassieke schuldlus verliest zijn uitgangen.
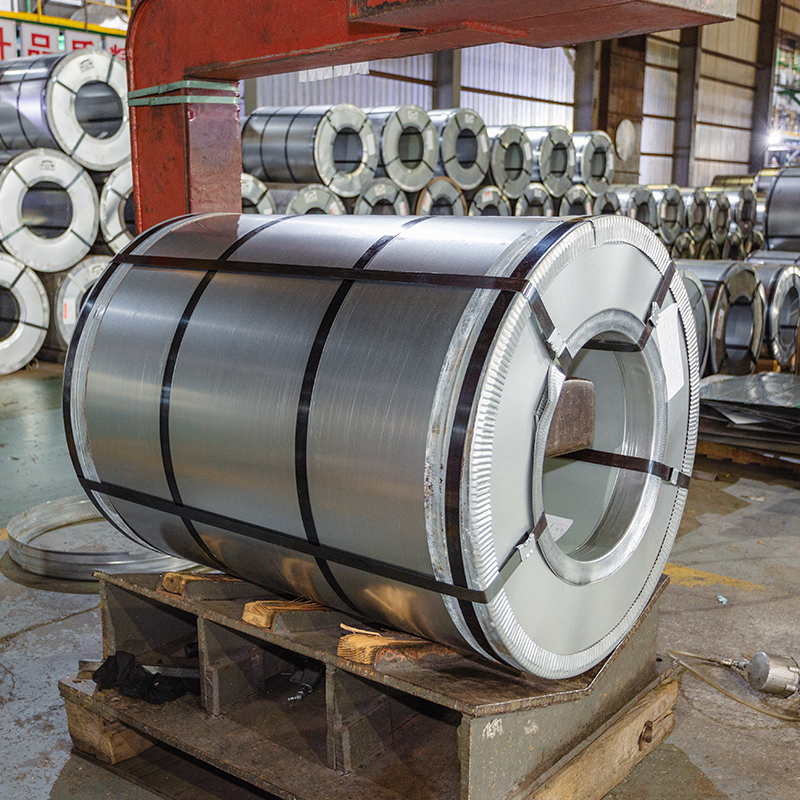 Gegalvaniseerde stalen spoelen (GI) met thermisch verzinkte coating Thermisch verzinkte spoel met corrosiebestendigheid, goede vervormbaarheid en kwaliteiten zoals DX51D-DX54D. Het past hier als het geïntegreerde substraat waarvan het coatinggewicht en de traceerbare partij de ankerkwaliteit in de hele productieketen registreren. Bekijk Product →
Wanneer één bedrijf alle vijf de fasen bezit, wordt het spoelnummer een rode draad: trek eraan en de substraatpartij, de uithardingstabel en het verpakkingsoverzicht komen samen tevoorschijn.
Beoordeel elke one-stop-claim op basis van geschreven cijfers. De drie onderstaande bereiken vormen de ruggengraat van een PPGI/PPGL-aankoopspecificatie, en de tabel verandert ze in een checklist met bijgevoegde testmethoden.
| Controlepunt | Typische vereiste | Teststandaard | Risico in een gespleten supply chain |
| Zink- of AZ-coatingmassa | Z60-Z275 g/m² voor PPGI, AZ70-AZ150 g/m² voor PPGL | ASTM A90- of XRF-meter | Dunne plekken corroderen pas na installatie |
| Totale filmdikte | 25-34 µm (primer 5-7, topcoat 15-20) | ISO 2808 of ASTM D7091 | Onderbouw verkort de levensduur, overbouw scheuren in bochten |
| Flexibiliteit in T-buiging | 2T-3T op gewone meters | EN 13523-7 | Er verschijnen scheuren bij de klantenpers |
| Bestand tegen zoutsproeien | 500-1.000 uur for polyester, higher for PVDF | EN 13523-8 of ASTM B117 | Vroege verkrijting in kust- of industriële lucht |
| Hardheid van het potlood | H tot 2H | EN 13523-4 | Slijtplekken tijdens het rolvormen en transport |
| Glansconsistentie | Binnen 5 glanseenheden van het goedgekeurde paneel | EN 13523-2 | Zichtbare kleurverschillen tussen batches |
Verweringskwaliteiten verdienen dezelfde discipline. Met PVDF gecoate spoel wordt normaal gesproken gekocht voor buitenbekleding met een lange levensduur, dus vraag naar de gedocumenteerde verweringsklasse van het harssysteem in plaats van naar een generieke term voor hoge weersbestendigheid.
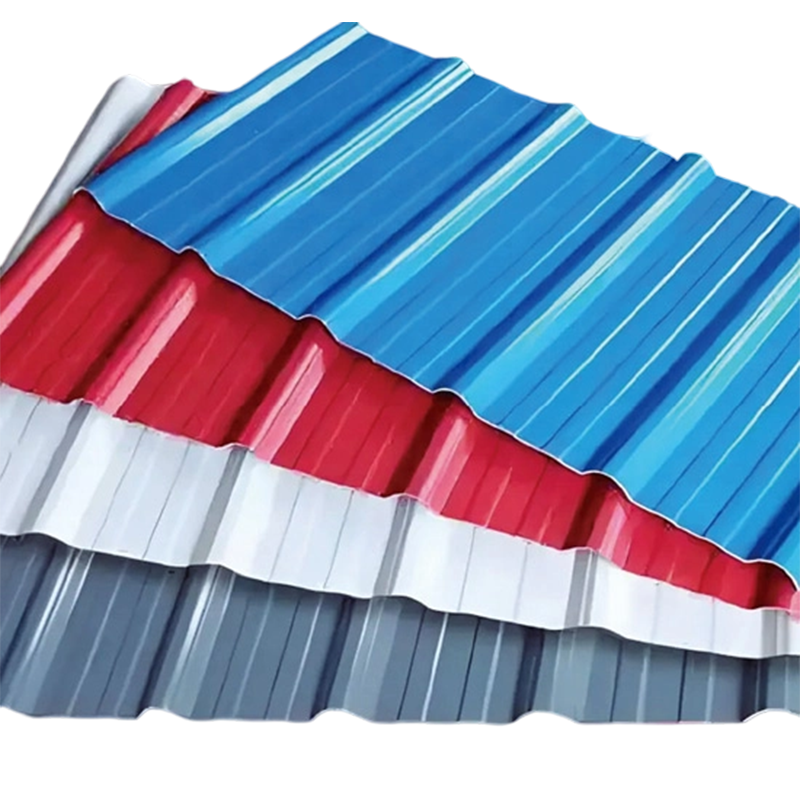
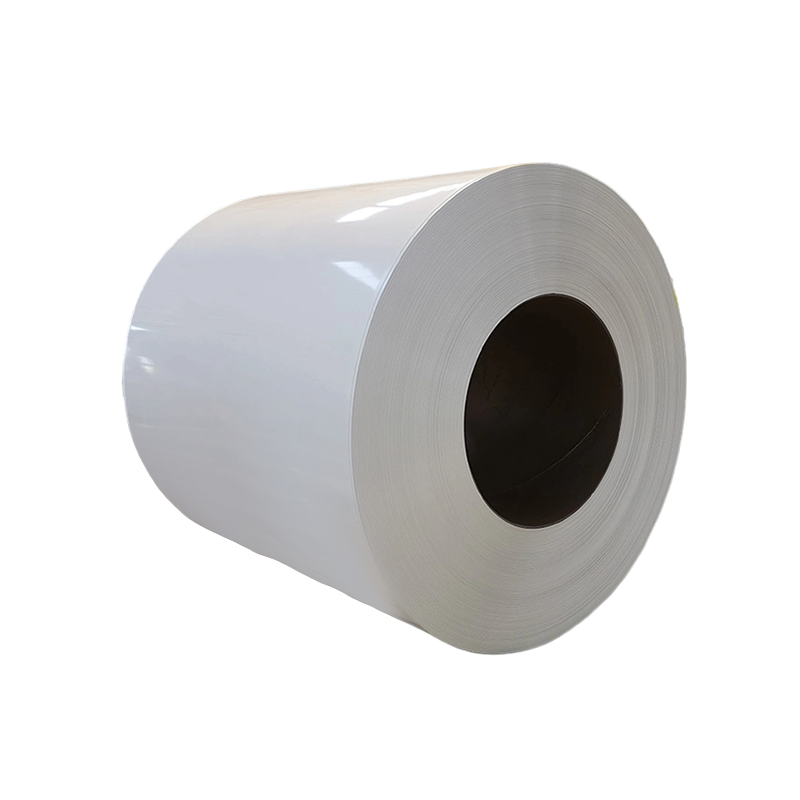 PVDF-gecoate spoel voor duurzame buitenbekleding Een premium spoel met kleurcoating en een toplaag van PVDF-hars die bestand is tegen UV-straling, zure regen en zoutnevel en een sterke kleurbehoud biedt. Het is de moeite waard om de gedocumenteerde laagdikte en verweringsklasse op buitenbekledingsprojecten te controleren. Bekijk Product →
De meeste argumenten over slechte verf zijn eigenlijk argumenten over micrometers. Een architectonisch systeem met één laag bevat doorgaans ongeveer 6 μm steun aan de achterkant, 5-7 μm primer en 15-20 μm toplaag, ongeveer 30 μm totale film. Dat is dun genoeg om bij een tekort van 3 μm elke visuele controle te doorstaan, maar toch groot genoeg om de levensduur meetbaar te verkorten. Kopers moeten daarom de filmdikte op elke binnenkomende partij meten en vergelijken met het vrijgaveblad; de rekenkunde wordt uiteengezet in de gids voor berekenen van de zinklaag en verffilmdikte .
De machines kunnen op beide modellen identiek zijn; het verschil is wie voor het defect tekent.
Niets van dit alles maakt een geïntegreerde producent automatisch beter; een zwakke plant die alles bezit, is nog steeds een zwakke plant. Wat integratie koopt is traceerbaarheid. Wanneer batch 4471 de T-buigcontrole niet doorstaat, zitten de uithardingsgrafiek, de substraatpartij en het verpakkingsrecord in hetzelfde bestand, zodat de reparatie dagen in plaats van maanden duurt.
Controleer de keten, niet de brochure, voordat de eerste storting plaatsvindt.
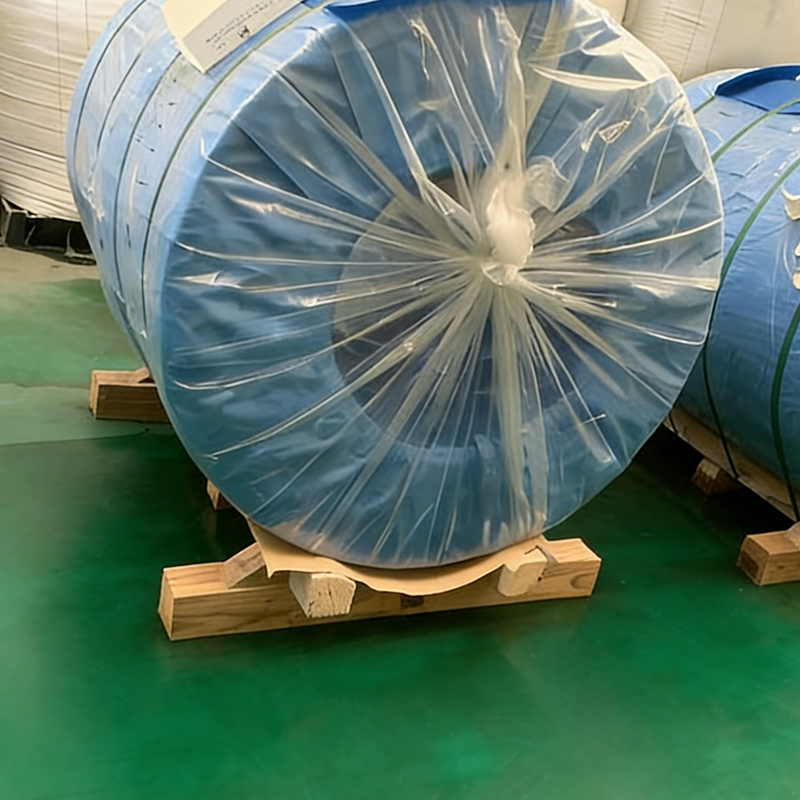 Waterdichte verpakking en afdichting voor verpakking van stalen rollen Rekfolieverpakking, waterdicht geweven doek en verzegelde plastic doppen bieden 360 graden bescherming tegen vocht en stof na het palletiseren. Het is hier van belang omdat exportklare verpakking de kwaliteit van de spoel behoudt, van zeevracht tot aan de uiteindelijke levering. Bekijk Product →
Downstreamvereisten scherpen de checklist verder aan. Kopers van cleanroompanelen Door bijvoorbeeld limieten voor oppervlaktedefecten en vlakheid toe te voegen aan de standaard spoelspecificaties, kan een leverancier die zijn eigen lijn beheert, zich met veel meer vertrouwen aan deze limieten houden.
One-stop-productie is alleen de moeite waard als de keten met documenten kan worden geverifieerd. De test is eenvoudig: kan de leverancier voor elk spoelnummer dat u noemt de oorsprong van het substraat, de coatingmassa, de filmopbouw, de uithardingsgegevens en de verpakkingsspecificatie opgeven?
Producenten die verzinken, verven, snijden en exportverpakkingen integreren onder één kwaliteitssysteem antwoorden binnen enkele minuten; tussenpersonen die ingekochte rollen herlabelen, kunnen dat niet. Schrijf deze vijf documenten in het koopcontract, en de meeste kwaliteitsgeschillen eindigen voordat ze beginnen.
Nee. Het levert een duidelijkere verantwoording en sterkere traceerbaarheid op, terwijl de daadwerkelijke kwaliteit nog steeds afhankelijk is van procesdiscipline. Daarom zijn het specificatieblad en de vijfstappenaudit belangrijker dan het etiket op de factuur.
Voornamelijk op het substraat. PPGI maakt gebruik van gegalvaniseerd staal, waarvan de zinklaag zichzelf opoffert om de snijranden te beschermen, terwijl PPGL aluminium-zinkstrips gebruikt die beter bestand zijn tegen hitte en weersinvloeden, maar minder opofferingsbescherming bieden. Coating- en testvereisten zijn verder hetzelfde.
Vier controles geven de meeste reële claims weer: filmdikte op maat, zink- of AZ-massa op het certificaat, een T-bochtcontrole en een glansvergelijking met het goedgekeurde paneel. Voeg zoutsproeitesten toe voor nieuwe coatingsystemen of nieuwe leveranciers.
Zij controleert de geleverde kwaliteit. Rollen die aankomen met watervlekken, schade aan de randen of geschaafde oppervlakken falen bij de pers, zelfs als de metallurgie perfect is, dus verpakking en verwerking horen binnen het QC-plan en niet erna.
Adres
Nr. 166, South Baigongqiao Road, economische en technologische ontwikkelingszone, Nanhu District, Jiaxing City, provincie Zhejiang, China
Telefoonnummer
+86-15021696188
Producten
+86-15021696188
Mobiele terminal